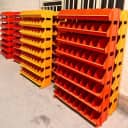
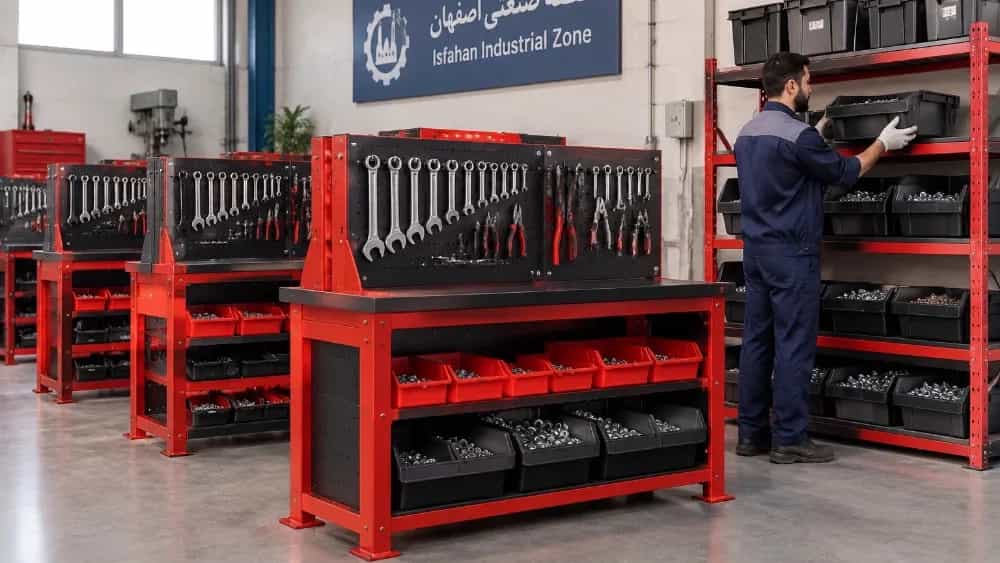
Normal rafların düşük taşıma kapasitesi ve cıvata ve somunların ağır ağırlığı karşısında levhanın deformasyonu, mağazaların ve endüstriyel atölyelerin donatılmasındaki en önemli zorluklardır. İsfahan'da metal stand ve takım tutucu üretimi konusunda uzmanlaşmış bir merkez olan Mehrdad Etisalat Standı, bu yapıları güçlendirilmiş profillere, gerçek kalınlıkta kutsanmış çelik saclara ve elektrostatik toz boyaya dayalı olarak üretmektedir. Bu standartların uygulanması, boyutların özelleştirilmesine, bağlantıların doğru bir şekilde ayrılmasına ve bankalar, alet atölyeleri ve üretim hatları için yüzlerce kilograma kadar yoğun yüklerin taşınmasına olanak tanıdı.
İsfahan pazarında alet atölyelerini donatmanın ve doğru malzemeyi seçmenin zorlukları
İsfahan alet ve ekipman pazarı, ağır sanayilerin ve atölyelerin Nawab Safavi Caddesi, New Shahpur ve yakındaki sanayi kasabaları gibi bölgelerde yoğunlaşması nedeniyle, gösterişli ve ince pazar raflarının ötesinde ekipmanlara ihtiyaç duyuyor. Yüzden fazla hırdavat mağazasının donatılmasında yaptığımız saha değerlendirmelerine göre, çalışanların en sık yaptığı hata, ağır anahtarların, matkapların, değirmen taşlarının ve çelik bağlantı elemanlarının düzenlenmesi için 0,7 mm'nin altındaki hafif sacların kullanılmasıdır. Altı aydan kısa bir süre içinde bu yanlış seçim, zeminlerin düşmesine, tabanın gevşemesine ve son olarak rafın devrilme riskine yol açacaktır.
İsfahan'da Mobarakeh Fould Kompleksi'nin birinci sınıf sıcak ve soğuk sac malzemesine erişim, yerel bir rekabet avantajı yaratıyor; Ancak haddeleme yöntemi, bükme açısı ve CO2 kaynağının türü, bir standın endüstriyel anahtarların asimetrik yüküne dayanıp dayanamayacağını belirler. Operasyonel deneyim, ST12 standart yağlı çelik sacın CNC frenle büküldüğünde kesitin atalet momentini arttırdığını ve yapıya gereksiz ekstra ağırlık vermeden iki kat mekanik direnç kazandığını göstermektedir. Etisalat Mehrdad Stand, bu ekipmanın şasi yapısını aynı mühendislik prensibine dayandırarak rafların kullanım ömrünün on yıldan fazla olmasını sağlamıştır.
Mühendislik mimarisi, metal alet tutucusu; Endüstriyel sac ve ticari tarz modeller arasındaki fark
Bir mühendislik alet tutucusu ile çeşitli numuneler arasındaki fark, yalnızca boyalı görünümünde değil, aynı zamanda zımbaların düzeni, elastiklerin kalınlığı ve zeminlerin derinliğinde de yatmaktadır. Duvarda veya ayakta duran bir alet tutucusu, beton matkabı gibi ağır elektrikli aletlere kadar çok çeşitli el aletlerini tutabilmelidir.
Regal'in ideal delme ve delme tasarımı
Fasulye, dairesel veya altıgen zımbalar, levhanın kenarından standart bir eksenel mesafeye sahip olmalıdır. Bu mesafeye doğru uyulmadığı takdirde 32 ve üzeri sınıf ağır halka anahtarları asarken zımbanın açıklığı gelecek ve Regal kancası düşecektir. Mehrdad üretim hattında hidrolik Sembematrix kalıplarının kullanılması, deliklerin kenarlarında kıvrım veya artık gerilim kalmamasını sağlar.
Rulman kolonları ve ağırlık dağıtım sistemi
Kendi kendine duran standların yapımında kolonlar 40 x 40 teneke veya 1,5 ila 2 mm kalınlığında özel profillerden kaynak yapılır. Her kolun altında takviye lastiklerinin kullanılması ve ayarlanabilir çelik tabanların tasarımı, eski atölyelerin engebeli mozaik yüzeylerinde bile yapının %100 seviyesini garanti eder ve aletlerin çıkarılması ve yerleştirilmesinden kaynaklanan titreşimleri önler.
Cıvata ve somunlar için özel standlar; Yük hesaplamaları ve standart boyutlar
Somunlar ve cıvatalar, hırdavatçıda depolanan en yoğun öğelerden biridir. M16 kalite 8.8 veya 10.9 çelik kuru vidalarla dolu bir plastik veya metal kutu, tek başına 30 kg'dan fazla ağırlığa sahip olabilir. Bu kutuların on sırasını bir stand üzerine yerleştirmek, yapının yarım metrekareden daha az bir taban alanında en az 300 ila 500 kg yoğun ölü ağırlık taşıması gerektiği anlamına gelir.
İsfahan'daki Etisalat Mehrdad'ın uzman merkezinde, malzemelerin mukavemet hesaplamaları kesme aşamasına girmeden önce yapılıyor. Cıvata ve somun standlarının zeminleri, enine takviye köprüleri (zemin sınırlamaları olarak adlandırılır) ile donatılmıştır. Bu köprüler, zeminin bükülmesini önlemek için alet kutusunun tabanından gelen basıncı dikey kolonlara aktarır. Ayrıca yoğun müşteri ziyaretleri sırasında buatların dışarı kaymasını önlemek için katların ön kenarında emniyetli ters dirsek bulunmaktadır.
Boyutların ayrılması aynı zamanda alıcının uygun bir görüş açısına sahip olmasını da gerektirir; Bu nedenle Mehrdad'ın sınıflandırılmış modellerinde zeminler öne doğru 10-15 derecelik hesaplanmış bir eğimle döşeniyor, böylece malların kodu, diş boyutu ve vidaların yüksekliği kullanıcı tarafından saniyeden çok daha kısa sürede belirlenebiliyor.
Teknik parametreler | Mehrdad vida ve bağlantı standı (atölye) | Mehrdad duvar alet tutucusu ve standı | Çeşitli pazar örnekleri |
Çelik sac ve kalite | Mubarake çeliği kalınlığı 1,5 ila 2,5 mm | ST12 yağ tabakası kalınlığı 1 ila 1 ila 2,5 mm 1,25 mm | atık veya ince sac 0,6 - 0,7 mm |
sütun profil tipi | Güçlendirilmiş endüstriyel 40x40 kutu | Hafif profil 20x40 ve Percy saplamaları | Hafif boru veya düz bant sacı |
Her katta maksimum yük | 80 - 120 kg gerçek dağıtılmış | 35 - 50 kg asılı nokta | Maksimum 15 - 20 kg |
boyama teknolojisi | 200 derece fırın elektrostatik toz | fırın çizilmez polyester toz | manuel veya tabanca havayla kuruyan ince boya |
Ayarlanabilirlik ve modülerlik | (M12 çelik taban ayar vidası) vardır | (Hareketli boynuzlara sahiptir ve taşınması kolaydır) | Kırılgan plastik montaj tabanı veya vidaları yoktur |
Aşınma/darbe direnç | Keskin ve kesici parçalar için son derece yüksek | Çekiç ve İngiliz anahtarı gibi düşmelerde yüksek | Zayıf (ilk ayda soyulma) |
Fırın elektrostatik toz boya kaplama; Aşınma ve paslanmaya karşı mutlak koruma
İsfahan'daki endüstriyel ortamlar ve Etisalat depoları metal tozu, periyodik nem ve kazanan parçaların sürekli sürtünmesiyle karşı karşıyadır. Bu gibi durumlarda geleneksel veya havayla kurutulmuş yağlı boyaların kullanımı tamamen reddedilir çünkü kutunun ilk darbesi veya anahtarın darbesi ile boya kırılacak ve çelik alt tabaka oksidasyona maruz kalacaktır.
Mehrdad kompleksindeki standart üretim yaklaşımı, asitle yıkama ve yağdan arındırma döngüsüne, metal yüzeyin fosfatlanmasına ve ardından 60-80 mikron eşit kalınlıkta elektrostatik toz boyanın robotik püskürtmesine dayanır. Daha sonra parçalar 200 santigrat derece sıcaklıktaki konveyör fırınlarında pişirilir. Bu süreç üç kritik özellik yaratır:
- Hareketli ağır bağlantı kartonlarının neden olduğu çizilmelere karşı yüksek direnç
- Endüstriyel yağlayıcıların, gresin ve petrol bazlı solventlerin dökülmesine karşı mükemmel stabilite
- Mağazaların ve yarı açık endüstriyel depoların camlarının arkasında güneş ışığı yakınında renk değişimi olmaz
İsfahan üretim atölyesinden doğrudan satın almanın piyasa aracılarıyla karşılaştırılması
Doğrudan yerel üreticiden satın almak, mağaza ve atölye kurulumunun nihai bütçesinde önemli bir fark yaratıyor. Aracılar genellikle tavanın yüksekliğine veya mağazanın duvarlarının kalınlığına uyum sağlayacak esnekliğe sahip olmayan, sabit boyutlu hazır modeller sunar. Ayrıca bayi zincirindeki depolama ve sık nakliye maliyetleri de nihai fiyata eklenir.
Mehrdad Etisalat stand üretim hattıyla doğrudan iletişim, mekanın taslağına göre özelleştirilmiş tasarıma olanak sağlar. Bir mağazanın rahatsız edici kolonları varsa ya da vidalı standı elektrikli alet rafına bağlaması gerekiyorsa mekanın santimetre ölçülerine göre teknik resim çekilerek üretilir. İsfahan ilinde ve yakındaki bölgelerde (Yezd, Çaharmahal, Bakhtiari ve Kaşan gibi) yerel destek, teslimat hızını birkaç haftadan birkaç güne düşürür ve paketleme ve şehirlerarası nakliye maliyetlerini en aza indirir.